Henkaten : gérer les points de changement en production
Article mis à jour en octobre 2026. Nous avons précisé l’origine et la définition du Henkaten à partir d’une source spécialisée, corrigé la place des « 6M » (le 4M est d’usage courant chez Toyota, le 6M en extension) et ajouté une méthode, un tableau, un test et une FAQ.
TLDR : Le Henkaten, ou « point de changement », est une approche de Toyota pour gérer les changements d’un système de production, qu’ils soient voulus ou subis. Il s’appuie sur des éléments connus du Lean : attention aux détails, standards et gestion visuelle. On identifie les changements selon les 4M (personnel, machine, matière, méthode), parfois étendus à la mesure et à l’environnement, puis on les encadre par un standard et un tableau de suivi. L’objectif est de limiter les fluctuations de qualité, de sécurité, de délai et de coût qu’un changement peut provoquer.
Un nouvel opérateur arrive, un fournisseur change une matière, une machine est remplacée, un standard est modifié. Chaque changement est normal, et chacun peut dégrader la qualité du jour. Le Henkaten propose de traiter ces moments comme des risques à anticiper plutôt que comme des surprises à subir.
Ce qu’est le Henkaten
Henkaten (変化点) est un mot japonais souvent traduit par « point de changement ». Selon l’ingénieur Christoph Roser, c’est une approche de Toyota pour gérer les changements dans son système de production. Elle n’a rien de magique : il s’agit de l’attention aux détails, des standards et de la gestion visuelle. Roser distingue le henkaten, changement qui survient sans avoir été initié, du henkoten, changement activement décidé, tout en notant que la méthode de Toyota inclut aussi les changements voulus (Roser, AllAboutLean, 2024 mis à jour en 2026).
Ces changements comptent parce que ce sont des fluctuations : après un changement, la sécurité, la qualité, la rapidité ou le coût peuvent se dégrader. Chez Toyota, l’attention se porte surtout sur la qualité.
Identifier les points de changement : les 4M, parfois 6M
Le Lean Enterprise Institute définit les quatre M comme les variables qu’un système de production manipule pour créer de la valeur : matière, machine, personnel (« man ») et méthode, les trois premières étant des ressources et la quatrième la façon de les utiliser (LEI, Four Ms). Selon Roser, ces quatre M sont couramment utilisés chez Toyota pour le henkaten, auxquels on ajoute parfois la mesure et l’environnement.
| Catégorie | Exemples de changement | Question à poser |
|---|---|---|
| Personnel | Nouveau venu, formation, départ, changement d’équipe | Qui prend le poste, avec quelle préparation ? |
| Machine | Nouvelle machine, remise à niveau, retrait | L’équipement est-il réglé comme avant ? |
| Matière | Changement de fournisseur, de produit ou de matière | Les caractéristiques sont-elles équivalentes ? |
| Méthode | Modification d’un standard de travail | Chacun applique-t-il la nouvelle version ? |
| Mesure (complément) | Outils recalibrés, exigences de contrôle modifiées | Les instruments donnent-ils les mêmes résultats ? |
| Environnement (complément) | Chaleur, froid, humidité | L’environnement change-t-il le résultat ? |
Les encadrer par un standard et par un tableau visuel
Selon Roser, le suivi des points de changement diffère de la gestion quotidienne normale : quand la ligne tourne comme d’habitude, il suffit de la maintenir ; quand un changement survient, il faut guetter les anomalies qu’il peut provoquer. Il recommande un standard de travail, comme le standard de changement de série (SMED) pour les machines, et la visualisation : couleurs, étiquettes, tableau des changements. Il cite un exemple observé dans une usine : après les changements d’équipe, les problèmes augmentaient parce que dix opérateurs devaient se recoordonner ; la solution fut de ne pas changer tous les opérateurs en même temps, mais à une minute d’intervalle (Roser).
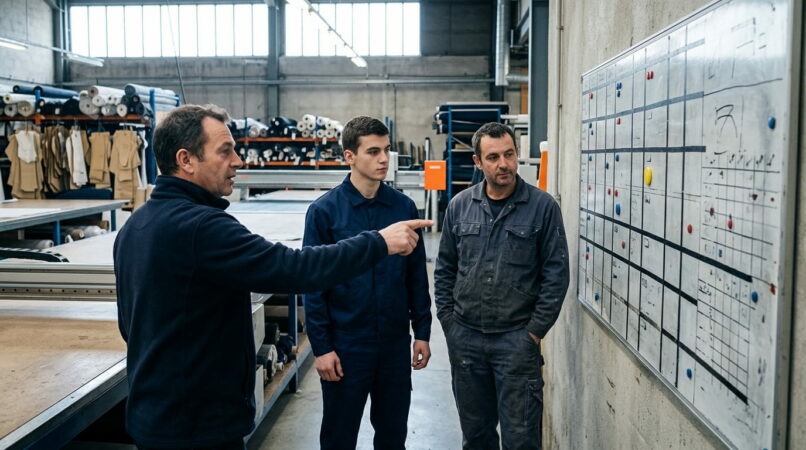
Les tableaux utilisés peuvent être une simple liste classant chaque changement par catégorie, ou un tableau de machines avec des aimants de couleur signalant un changement à surveiller.
Mettre en place le Henkaten en cinq étapes
- Listez les changements prévisibles de la semaine à venir : personnel, machines, matières, méthodes.
- Classez-les par catégorie et choisissez ceux qui peuvent affecter la qualité ou la sécurité.
- Pour chacun, décrivez ce qu’on surveille et qui le fait, dans un standard court.
- Affichez les changements sur un tableau visible de l’équipe.
- Vérifiez après le changement : écarts constatés, actions décidées, standard ajusté.
Ces étapes sont un outil de travail proposé, qui reprend les principes décrits par Roser.
Situation type : un changement d’équipe qui dégrade la qualité
Voici un scénario illustratif, construit pour montrer la démarche. Il ne décrit pas une entreprise réelle. Dans une PME de découpe, les défauts augmentent le premier jour de travail de chaque nouvel opérateur. L’animateur liste les changements de la semaine sur un tableau et marque d’un aimant jaune les postes concernés par un changement de personnel.
Il demande à l’opérateur expérimenté de rester une heure avec le nouveau venu et de contrôler les cinq premières pièces. Les défauts du premier jour baissent. Le tableau ne règle pas le problème par lui-même : il rend le changement visible et déclenche une vigilance.
Gérez-vous vos points de changement ? Un test de six questions
Ce test n’a pas de valeur statistique. Il situe en quelques minutes la maîtrise de vos changements. Répondez par oui ou par non.
Auto-diagnostic : mes changements sont-ils encadrés ?
- Ignorez-vous quels changements surviennent chaque semaine dans votre production ?
- Les défauts augmentent-ils après un changement de personnel, de matière ou de réglage ?
- Les changements ne sont-ils pas affichés pour l’équipe ?
- Un nouveau venu prend-il son poste sans accompagnement prévu ?
- Les changements de méthode sont-ils diffusés sans vérifier leur application ?
- Aucun suivi ne compare la qualité avant et après un changement ?
Lecture : de 0 à 1 « oui », vos changements sont encadrés. De 2 à 3 « oui », listez et affichez les changements de la semaine. À partir de 4 « oui », vous subissez les changements : commencez par un tableau et un standard sur un poste.
Que faire dès cette semaine
- Listez les changements prévus la semaine prochaine dans un atelier.
- Affichez-les sur un tableau simple, classés par catégorie.
- Après chaque changement, comparez la qualité avant et après.
Pour aller plus loin : standardiser ou non, la Gemba walk et la résistance au changement.
Erreurs fréquentes à éviter
- Traiter chaque changement comme un cas isolé.
- Oublier les changements de personnel et de méthode au profit des machines.
- Afficher les changements sans décider de ce qu’on surveille.
- Ne jamais vérifier l’effet d’un changement sur la qualité.
FAQ
Qu’est-ce que le Henkaten ?
C’est une approche de Toyota pour gérer les changements d’un système de production. Le mot signifie « point de changement » : on identifie les changements, on les encadre par un standard et par un suivi visuel.
Quelle différence entre henkaten et henkoten ?
Selon Christoph Roser, le henkaten est un changement qui survient sans avoir été initié, le henkoten un changement activement décidé. La méthode de Toyota couvre les deux.
Que sont les 4M ?
Selon le Lean Enterprise Institute, les variables qu’un système de production manipule : matière, machine, personnel et méthode. Les trois premières sont des ressources, la quatrième est la façon de les utiliser.
Comment visualiser les points de changement ?
Avec une liste classant chaque changement par catégorie, ou un tableau de machines avec des aimants de couleur signalant un changement à surveiller.
À retenir
- Le Henkaten encadre les changements d’un système de production par des standards et une gestion visuelle.
- Les 4M servent à identifier les changements ; la mesure et l’environnement sont des compléments possibles.
- Un changement est un risque de fluctuation : on l’anticipe plutôt que de le subir.
Quel changement prévu la semaine prochaine dans votre atelier pourrait dégrader la qualité, et qui le surveillera ?
Auteur : Johnny Keire, gérant de Theos Consulting, intervenant en prévention des risques professionnels (IPRP) et ancien directeur de sites industriels et logistiques. En savoir plus sur l’auteur.